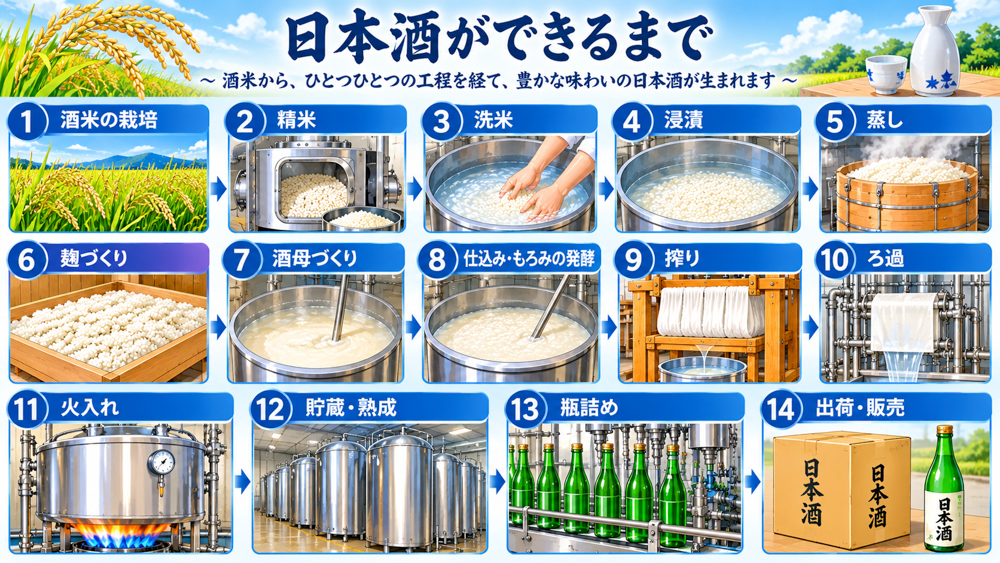
日本酒造りは、酒米を育てるところから始まり、精米、洗米、浸漬、蒸し、麹づくり、酒母づくり、仕込み・発酵、搾り、ろ過、火入れ、貯蔵・熟成、瓶詰め、出荷・販売という多くの工程を経て完成します。 日本酒造りの大きな特徴は、米のでんぷんを麹菌の働きによって糖に変え、酵母がその糖をアルコールに変える「並行複発酵」という仕組みにあります。 それぞれの工程では、酒米の状態や水分量、温度、発酵の進み具合などを細かく管理する必要があり、杜氏(とうじ)をはじめとする蔵人たちの経験と技術が欠かせません。 原料となる米や水の品質、酒蔵ごとの伝統的な製法、そして造り手のこだわりによって、日本酒の香りや味わいは大きく変わります。 こうして、たくさんの手間と時間をかけて造られた日本酒は、瓶に詰められ、酒販店や飲食店を通じて私たちのもとへ届けられます。 一粒の酒米から始まり、多くの人の技術と想いによって生まれる日本酒。 その一杯には、日本の伝統と酒造りの奥深さが詰まっています。
目次
1.酒米の栽培
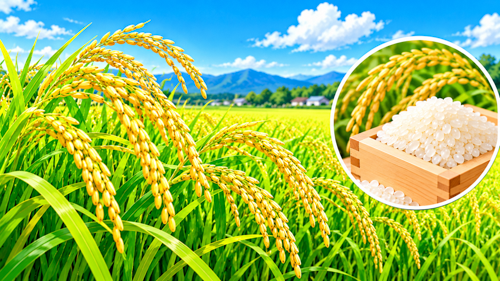
日本酒造りは、原料となる酒米を育てるところから始まります。酒米には「山田錦」や「五百万石」などの品種があり、酒造りに適した性質を持っています。農家は土づくりや水の管理、病害虫の対策などを行いながら、稲を大切に育てます。秋に実った稲を収穫し、乾燥・調製を経て酒蔵へ届けます。良質な酒米を育てることが、おいしい日本酒造りの第一歩です。
2.精米
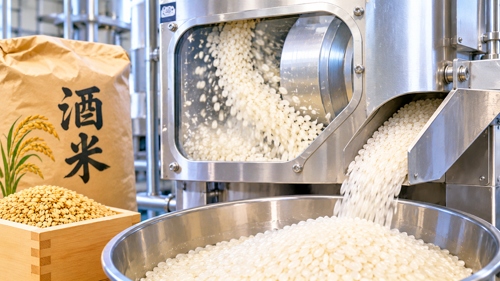
収穫された酒米は、精米機を使って米の外側を削ります。米の表層には、たんぱく質や脂質など、酒の香りや味わいに影響する成分が多く含まれています。これらを適度に取り除くことで、日本酒特有の風味を引き出します。精米歩合とは、精米後に残った米の割合のことです。例えば精米歩合60%は、玄米の重量に対して60%まで磨いた状態を表します。
3.洗米
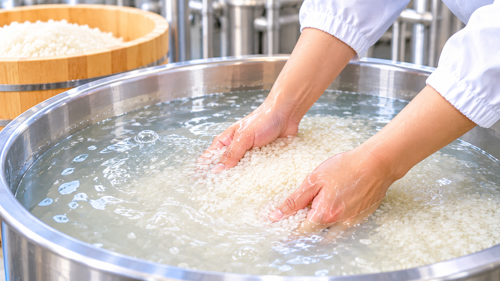
精米した酒米を水で洗い、表面に残ったぬかなどを取り除きます。洗米は米をきれいにするだけでなく、その後の吸水を適切に行うためにも重要な工程です。米の状態や精米歩合によって洗い方や時間を調整し、米を傷つけないよう丁寧に扱います。洗米の精度は、次の浸漬や蒸しの仕上がりにも影響するため、酒蔵では細かな管理と経験が求められます。
4.浸漬(しんせき)
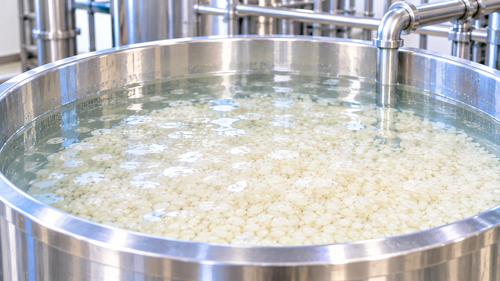
洗米した酒米を水に浸し、必要な量の水分を吸収させます。この工程を浸漬と呼びます。米が吸収する水分量は、品種や精米歩合、米の状態によって変わります。吸水が不足すると蒸し上がりが硬くなり、反対に吸いすぎると柔らかくなりすぎることがあります。そのため、酒蔵では浸漬時間を細かく調整し、米の内部まで均一に水分が行き渡るように管理します。
5.蒸し
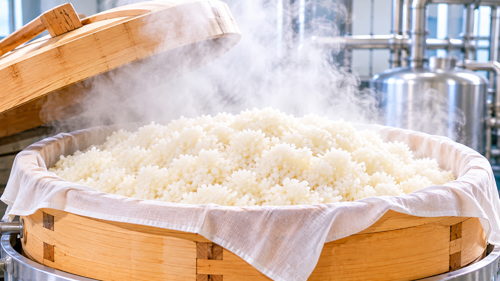
浸漬を終えた酒米を、甑(こしき)などの蒸し器で蒸し上げます。蒸すことで米のでんぷんが麹菌や酵素の働きやすい状態になり、酒造りに適した米へと変化します。日本酒造りでは、米の外側は適度に硬く、内側は必要な水分を含んだ蒸し上がりが理想とされます。蒸しの状態は、麹づくりや酒母・もろみの発酵に関わるため、温度や蒸し時間を適切に管理します。
6.麹づくり
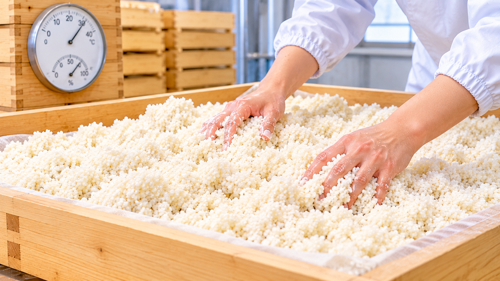
蒸した米に麹菌を繁殖させ、米麹を造ります。麹菌が作り出す酵素は、米のでんぷんを糖に分解する働きを持ち、日本酒造りに欠かせません。麹室と呼ばれる専用の部屋で、温度や湿度、麹の状態を確認しながら、およそ2日間かけて育てます。麹の出来栄えは、発酵の進み方や日本酒の味・香りを左右します。麹づくりは、杜氏や蔵人の技術が特に発揮される工程です。
7.酒母づくり(しゅぼづくり)
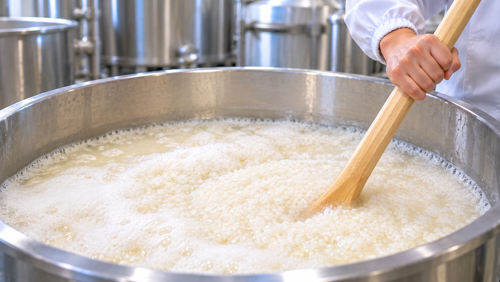
酒母は、日本酒の発酵に必要な酵母を大量に育てるためのものです。蒸米、米麹、水などを仕込み、酵母が増殖しやすい環境を整えます。乳酸を利用して雑菌の繁殖を抑える方法や、自然に乳酸を育てる伝統的な方法などがあります。酒母の状態が整うと、もろみの発酵を力強く進められるようになります。酒母は「酛(もと)」とも呼ばれ、日本酒の品質を支える重要な土台です。
8.仕込み・もろみの発酵
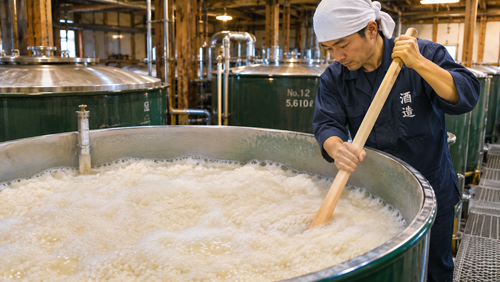
酒母に蒸米、米麹、水を数回に分けて加え、もろみを仕込みます。タンクの中では、麹の酵素が米のでんぷんを糖に変え、その糖を酵母がアルコールへと変えていきます。この二つの働きが同時に進む仕組みを「並行複発酵」といいます。発酵期間は酒の種類や造り方によって異なりますが、一般的には約20~30日が目安です。温度や発酵の進み具合を管理し、酒の味わいを整えます。
9.搾り
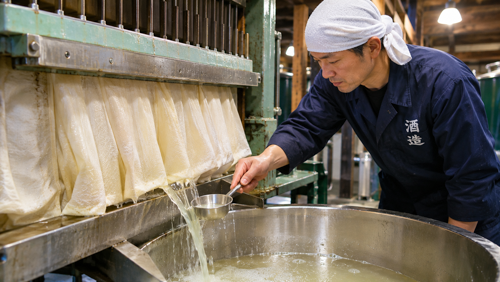
発酵が終わったもろみを搾り、液体の日本酒と固形分である酒粕に分けます。昔ながらの槽(ふね)を使う方法や、袋に入れたもろみを吊るす方法、圧搾機を使う方法などがあります。搾り方によって、酒の透明感や香り、口当たりが変わることもあります。搾った直後の酒は「新酒」と呼ばれることがあり、この段階で味や香りを確認しながら、次の工程へ進めます。
10.ろ過
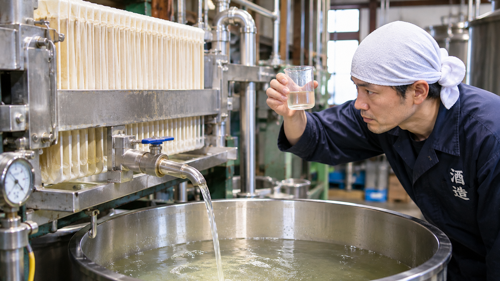
搾った日本酒を必要に応じてろ過し、残っている細かな固形物などを取り除きます。ろ過を行うことで、酒の透明感を高めたり、香りや味わいを整えたりできます。ただし、ろ過の目的や方法は酒蔵や商品によって異なります。あえてろ過を控えた酒や、米由来の成分を残した酒も造られています。ろ過は単に透明にするだけではなく、目指す日本酒の個性に合わせて仕上がりを調整する工程です。
11.火入れ(ひいれ)
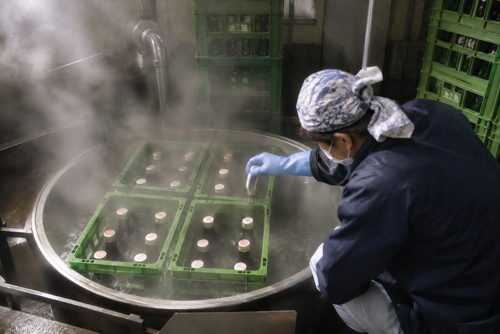
火入れは、日本酒を加熱して酵素や微生物の働きを抑え、品質を安定させるための工程です。一般的には、貯蔵前や瓶詰め前などに行われます。加熱温度や時間は酒蔵の製造方法によって異なり、酒の風味を保ちながら適切に処理することが大切です。一方、生酒は通常この加熱処理を行わないため、フレッシュな香りや味わいが特徴です。火入れの有無も、日本酒の個性を決める要素の一つです。
12.貯蔵・熟成
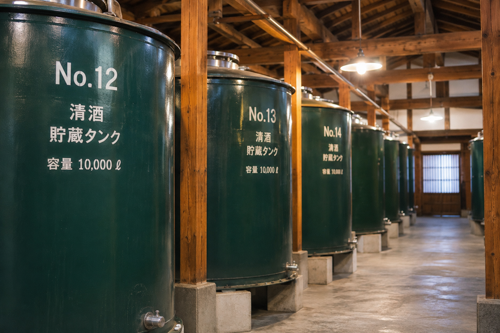
火入れなどの工程を終えた日本酒は、タンクなどで貯蔵し、味や香りを整えます。貯蔵中は温度や期間を管理し、酒の状態を確認しながら品質を安定させます。熟成が進むと、口当たりがまろやかになったり、香りや味わいに変化が生まれたりします。ただし、熟成の仕方や期間は日本酒の種類によって異なり、必ずしも長く寝かせればよいわけではありません。目指す味わいに合わせて仕上げます。
13.瓶詰め
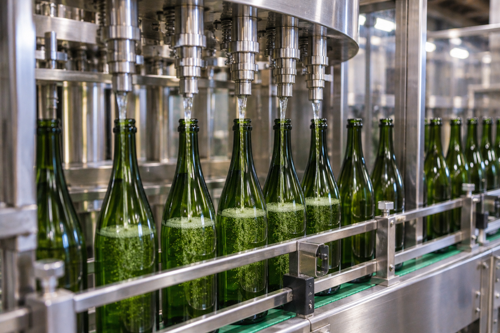
仕上がった日本酒を瓶やパックなどの容器に詰めます。瓶詰め前には、酒の品質や香り、味わいなどを確認し、商品に応じて必要な調整や処理を行います。瓶詰めの際は、異物の混入を防ぎ、衛生面に注意しながら作業を進めます。火入れを瓶詰め後に行う商品もあれば、火入れをせずに詰める生酒もあります。容器に詰め、ラベルを貼ることで、商品として出荷できる状態になります。
14.出荷・販売
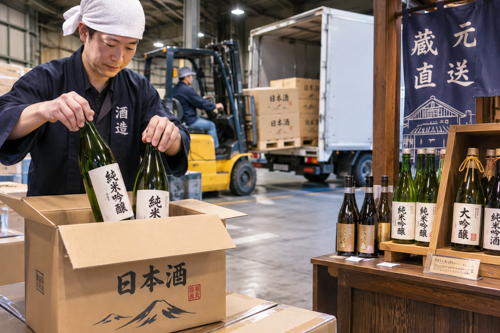
瓶詰めされた日本酒は、ラベルや製品表示、品質などの最終確認を経て出荷されます。酒蔵から酒販店や飲食店へ届けられ、やがて食卓や酒席で楽しまれます。日本酒は、酒米を育てる農家、酒を仕込む蔵人、品質を支える多くの人々の仕事によって完成します。米や水、酵母、気候、そして造り手の技術が組み合わさることで、蔵ごとに異なる香りや味わいが生まれます。一杯の日本酒には、日本の風土と伝統が詰まっています。